切削液发臭变质的原因与处理
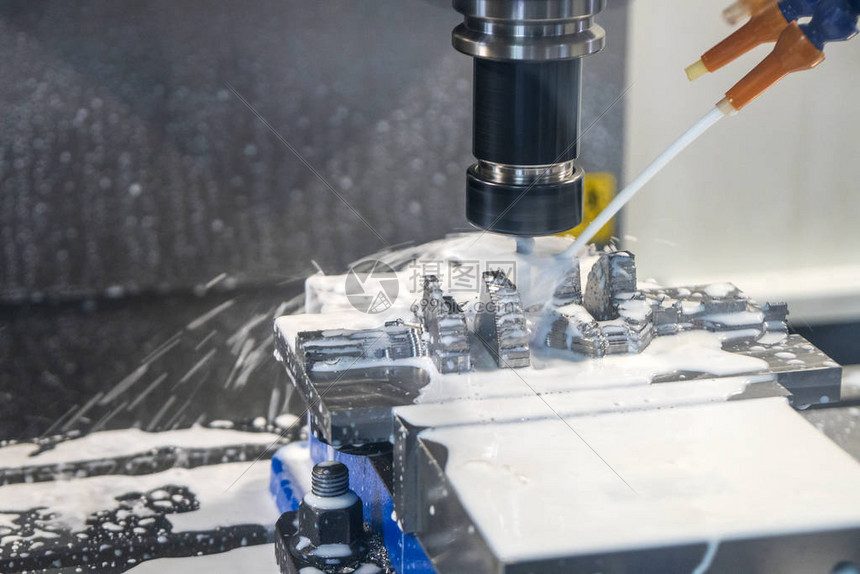
加工液发臭多数是微生物大量繁殖导致的,需要从浓度、供氧与清洁度三方面入手。
浓度长期偏低
浓
度
不
足
会
削
弱
抗
菌
能
力
,
应
定
期
检
测
并
补
充
浓
缩
液
。
浮油与杂质堆积
浮
油
隔
绝
氧
气
形
成
厌
氧
环
境
,
应
及
时
撇
油
并
清
理
沉
渣
。
停机期间未循环
长
时
间
停
机
应
定
期
循
环
或
添
加
杀
菌
剂
,
避
免
静
止
腐
败
。
严重变质需换液
酸
碱
值
持
续
下
降
且
气
味
无
法
消
除
时
,
应
彻
底
清
洗
系
统
后
换
液
。